En
Le diamètre du calibre du fil fait partie de ces mesures qui semblent simples sur une fiche technique et qui provoquent ensuite des disputes dans l'usine. Le numéro de jauge imprimé sur une bobine, un programme de dessin ou une fiche technique de terminal vous indique rarement la taille réelle en millimètres ou en pouces. Ce guide relie les points : ce que signifie réellement AWG, comment le diamètre change d'une étape de jauge à l'autre, où la norme cesse d'être utile et comment les fabricants de câbles gardent ce diamètre sous contrôle, de la tige de cuivre au conducteur fini.
Quel diamètre de calibre de fil mesure réellement
La jauge est une norme. Le diamètre est un fait physique. Le système American Wire Gauge, généralement abrégé en AWG, définit les diamètres des fils ronds, solides, non ferreux et électriquement conducteurs. Lorsque quelqu'un pose des questions sur le « diamètre du calibre du fil », il souhaite généralement connaître la taille physique derrière un numéro de calibre particulier, exprimé en pouces ou en millimètres.
La première chose à clarifier est de quel diamètre vous parlez. Un conducteur solide a un diamètre. Un conducteur toronné en a deux : le diamètre de chaque toron individuel et le diamètre total du faisceau terminé. Un fil isolé en ajoute un troisième : le diamètre extérieur du produit fini, y compris l'isolation, le blindage et la gaine. Ces valeurs peuvent différer de plusieurs millimètres même lorsque le numéro de jauge reste le même.
Dans les achats et la production, cette distinction est importante. Un conducteur nu de 22 AWG et un fil fini de 22 AWG ne sont pas interchangeables. L’une est une dimension de cuivre ; l'autre est un câble qui doit s'adapter à une borne, un conduit ou une cavité de connecteur.
Comment les numéros AWG se transforment en diamètres
AWG fonctionne sur une échelle logarithmique. Chaque étape de trois numéros de calibre réduit environ de moitié la surface de la section transversale, et chaque étape de six numéros de calibre réduit environ de moitié le diamètre. Passer d'un nombre plus grand à un nombre plus petit signifie un fil plus épais : 14 AWG est plus grand que 18 AWG et 4/0 AWG est beaucoup plus gros que les deux.
Le système dispose de deux points d'ancrage. 36 AWG est défini comme 0,005 pouces et 0000 AWG est défini comme 0,4600 pouces. Entre eux, le rapport entre les tailles consécutives est d’environ 1,1229 en diamètre et d’environ 1,261 en superficie. La relation peut s’écrire sous la forme :
Diamètre en pouces = 0,005 × 92 (36 − AWG) / 39
Une fois que vous avez un diamètre, l’aire découle de la formule du cercle. C'est pourquoi le même tableau de référence peut montrer le diamètre, la surface circulaire en millimètres et la résistance par unité de longueur : ce sont trois vues de la même géométrie.
| AWG | Diamètre (mm) | Diamètre (po) | Utilisation typique |
|---|---|---|---|
| 0000 | 11.684 | 0.4600 | Grands distributeurs de puissance |
| 2 | 6.544 | 0.2576 | Câble d'entrée de service |
| 6 | 4.115 | 0.1620 | Cuisinières et mangeoires |
| 10 | 2.588 | 0.1019 | Circuits 30 A |
| 12 | 2.053 | 0.0808 | Circuits de dérivation 20 A |
| 14 | 1.628 | 0.0641 | Circuits d'éclairage 15 A |
| 18 | 1.024 | 0.0403 | Fil de commande et de luminaire |
| 22 | 0.6438 | 0.0253 | Electronique et signaux |
| 28 | 0.3200 | 0.0126 | Données à faible courant |
| 36 | 0.1270 | 0.0050 | Instruments fins |
Pourquoi le diamètre compte plus que l'étiquette de la jauge
Deux fils peuvent partager le même numéro de calibre tout en se comportant différemment si leurs diamètres réels se situent aux extrémités opposées de la bande de tolérance. La résistance augmente à mesure que le diamètre diminue, car la résistance est inversement proportionnelle à la surface de la section transversale. Un conducteur légèrement sous-dimensionné chauffera plus, chutera plus de tension et consommera plus d'énergie sur une longue période.
Le diamètre contrôle également l’ajustement. Les bornes à sertir, les connecteurs autodénudants, les presse-étoupes et les conduits sont tous conçus autour d'une gamme de tailles spécifique. Un fil qui est nominalement 12 AWG mais qui mesure plus près de 13 AWG peut réussir un test de traction et échouer quand même à une inspection dimensionnelle.
Pour le fabricant de câbles, le problème se poursuit en aval. La filière d'extrusion qui forme l'isolant doit être adaptée au diamètre réel du conducteur, et non au calibre nominal. Si le conducteur arrive sous les dimensions requises, le mur isolant devient plus épais que spécifié ; s'il arrive trop grand, le mur s'amincit. Dans tous les cas, le câble fini peut sortir de sa propre tolérance.
Fil toronné : même calibre, diamètre différent
Les conducteurs toronnés compliquent le tableau car ils ont à la fois un diamètre de toron et un diamètre total. Un conducteur multibrins de 12 AWG peut utiliser 19 brins d'un calibre plus petit ou 7 brins d'un plus grand, et les deux constructions peuvent être appelées 12 AWG. Le diamètre total du faisceau fini est plus grand que celui d'un conducteur solide de même calibre, tandis que la surface totale du cuivre reste proche de la valeur nominale.
Le type de construction compte également. Les conducteurs groupés sont lâches et flexibles. Les conducteurs à brins concentriques sont plus ordonnés. Les conducteurs compactés et comprimés sont roulés ou étirés après le toronnage pour réduire le diamètre global et créer une surface plus lisse. C'est pourquoi deux câbles portant des étiquettes de calibre identique peuvent avoir des diamètres extérieurs sensiblement différents.
Comment mesurer avec précision le diamètre du calibre de fil
Pour un conducteur solide nu, un micromètre calibré reste l’outil le plus simple. Dénudez soigneusement l'isolant, éliminez les entailles ou les bavures et mesurez le conducteur en trois points espacés sur sa longueur. Faites pivoter le fil entre les mesures pour capturer l’ovalité. Prenez la moyenne et comparez-la avec le graphique de la jauge plutôt que de vous fier à une seule lecture.
Pour les fils fins inférieurs à environ 30 AWG, un micromètre manuel peut écraser le conducteur ou lire de manière incohérente. Un comparateur optique ou une jauge de diamètre laser sans contact est un meilleur choix. Les jauges laser fonctionnent également sur les fils en mouvement, ce qui les rend utiles pour la surveillance en ligne pendant l'étirage, le recuit et l'extrusion.
La température et la tension comptent plus que ce que la plupart des gens pensent. Le cuivre se dilate avec la chaleur et un fil sous tension peut lire légèrement plus petit qu'au repos. Pour l'inspection à l'arrivée, laissez l'échantillon se stabiliser à température ambiante et mesurez-le dans un état détendu.
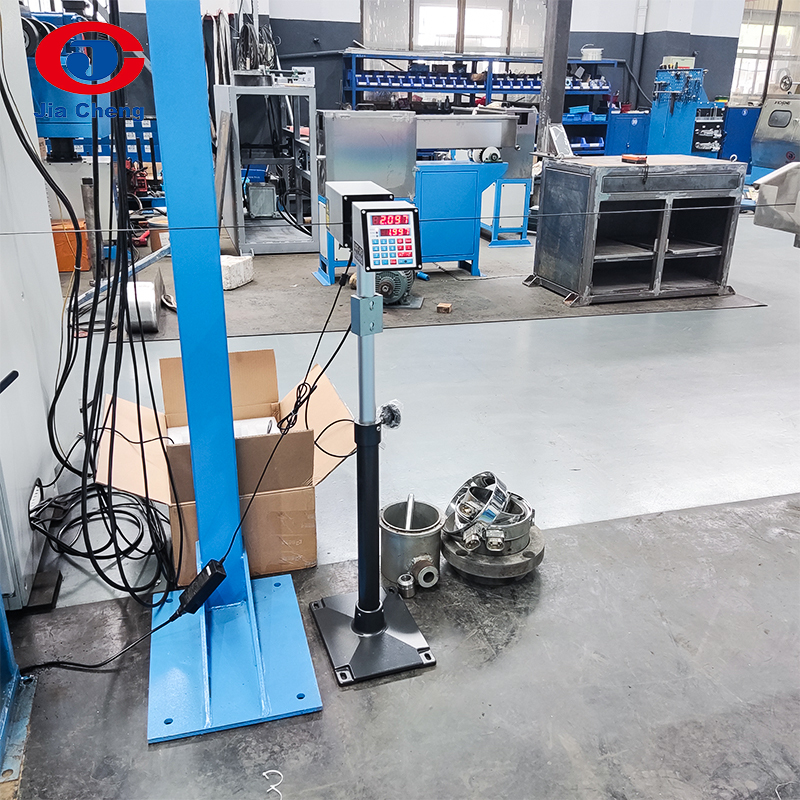 Jauge de diamètre LGD-25 pour la mesure des fils et câbles Utile pour vérifier les diamètres des fils et des câbles après les étapes d'étirage, avec une plage de 0,100 à 25 000 mm. Voir le produit →
Où le diamètre est créé : de la tige à la jauge finale
Le diamètre du calibre du fil n’est pas réglé par une seule machine. C'est le résultat d'une séquence qui commence avec une tige de cuivre ou d'aluminium et se termine par un conducteur fini. Les machines à briser les tiges réduisent les tiges de 8 mm à environ 3 mm ou 4 mm en quelques passages. Les machines d'étirage intermédiaire et fin poursuivent la réduction grâce à des matrices de plus en plus petites, et un recuit en ligne restaure la ductilité supprimée par le travail à froid.
Chaque matrice change de diamètre, de sorte que l'usure de la matrice, la qualité du lubrifiant et la vitesse du cabestan apparaissent tous dans la mesure finale. Une matrice usée produit un conducteur surdimensionné. Un cabestan glissant ou un recuit instable peut créer une variation de diamètre sur toute la longueur d'une bobine, ce qui est beaucoup plus difficile à détecter qu'un seul point hors tolérance.
Après étirage, câblage et regroupement, déterminez le diamètre total du faisceau de conducteurs. L'extrusion ajoute ensuite des couches d'isolation et de gaine autour de ce paquet. À chaque étape, le diamètre précédent devient le point de départ du processus suivant, c'est pourquoi une petite erreur au début de la ligne a tendance à croître plutôt qu'à disparaître. Un tige de cuivre à la ligne de production de fil fini est conçu comme une chaîne continue précisément pour cette raison.
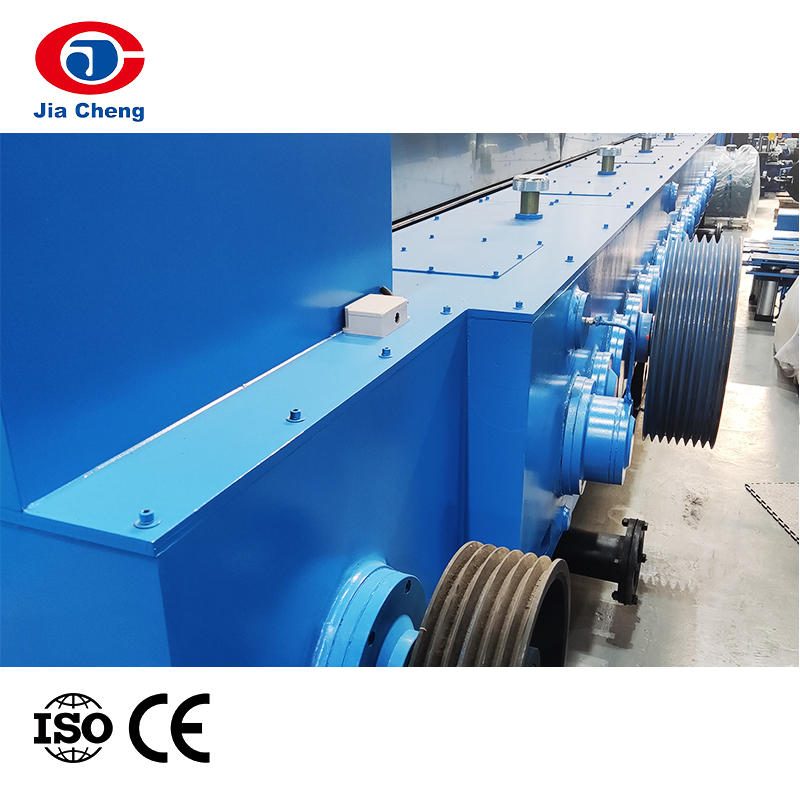 Machine de démontage de tiges de cuivre LHT450 pour lignes de tréfilage Tire des barres de cuivre de 8 mm jusqu'à 1,2 à 4,0 mm en ligne continue avec recuit et enroulement à double bobine. Voir le produit →
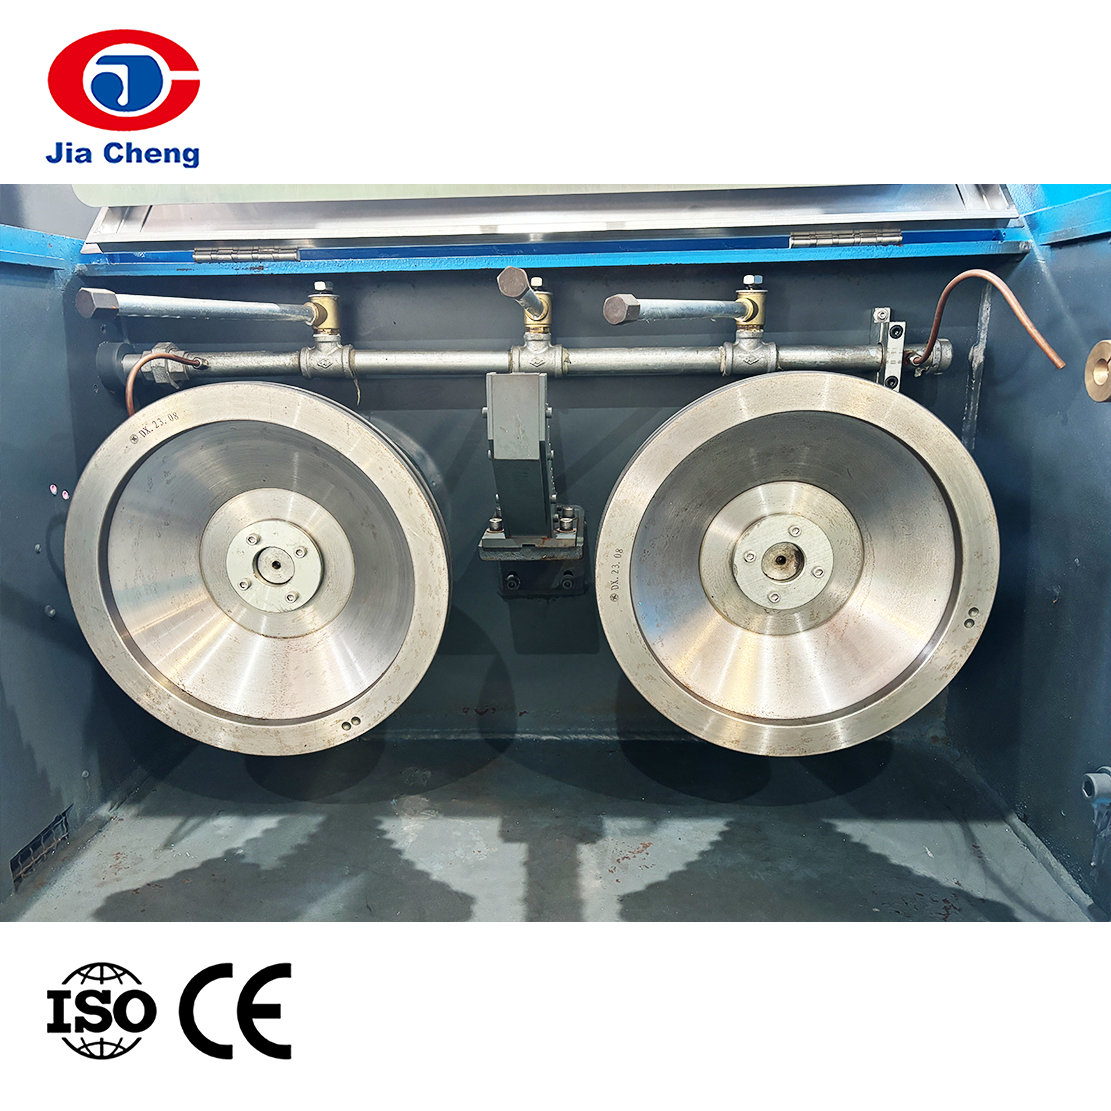 Machine de tréfilage fin avec recuit en ligne pour fil de cuivre Combine l'étirage et le recuit sur une seule ligne pour fil de cuivre, prenant en charge deux fils et des vitesses allant jusqu'à 1 800 m/min. Voir le produit →
Si vous comparez du matériel de dessin, notre guide pratique sur comment choisir une machine à tréfiler le fil de cuivre passe en revue les questions les plus importantes : la taille de la tige entrante, la plage de calibres finis, le nombre de fils, les exigences de recuit et la tolérance que le processus en aval peut accepter.
Erreurs courantes lors de la lecture d'un tableau de calibre de fil
- Confondre le diamètre du conducteur avec le diamètre total du câble. La valeur du tableau fait généralement référence au métal et non au fil fini.
- Systèmes de jauges mélangeuses. Les jauges AWG, SWG et métriques utilisent des échelles différentes, et le même nombre peut signifier des tailles très différentes.
- Application de valeurs de conducteur solide à un fil toronné. Le faisceau de brins est normalement un peu plus grand que le diamètre solide équivalent.
- Arrondi trop tôt. La conversion de pouces en millimètres, puis l'arrondi peuvent déplacer un conducteur limite hors tolérance.
- Ignorer la bande de tolérance. Un diamètre nominal est un objectif et non une garantie ; la plage acceptable est ce qui compte réellement.
Une courte liste de contrôle avant de spécifier ou de commander
- Décidez si vous avez besoin d’un diamètre de conducteur, d’un diamètre de toron ou d’un diamètre de câble fini.
- Confirmez le système de jauge et les unités utilisées par votre fournisseur ou standard.
- Vérifiez la plage de tolérance, pas seulement la valeur nominale.
- Pour les fils toronnés, notez le nombre de brins, le calibre des brins et le type de construction.
- Vérifiez que le diamètre spécifié correspond au terminal, au conduit ou au connecteur que vous prévoyez d'utiliser.
- Pour les cycles de production, confirmez comment le diamètre sera mesuré et à quelle fréquence il sera enregistré.
Le diamètre du calibre du fil est en fin de compte une variable de fabrication, pas seulement un numéro de référence. Le tableau vous donne la cible, mais les matrices de dessin, les paramètres de recuit, la configuration des torons et les outils d'extrusion décident si le fil atterrit réellement sur cette cible. Chez Jiacheng, nous avons passé des années à construire des équipements pour chaque étape de cette chaîne, depuis la rupture des tiges et l'étirage fin jusqu'au recuit, au toronnage, à l'extrusion et aux tests. Si vous rencontrez un problème de diamètre sur votre ligne, nous serons heureux de discuter du processus avec vous et de vous aider à trouver le bon point de départ.