En
L’histoire la plus importante de l’année dernière en matière de câblage basse tension n’est pas une question de vitesse. Il s'agit de ce qui se passe lorsqu'un câble est brûlé, alimenté ou testé. UL a averti que certains câbles de catégorie 5e ne répondent pas aux exigences d'inflammabilité de sa norme de sécurité et peuvent présenter un risque accru d'incendie. La Communications Cable and Connectivity Association a publié une vidéo montrant un câble contrefait soumis à un test de brûlure, et les résultats sont spectaculaires. Pour les fabricants de câbles, il ne s’agit pas seulement d’une nouvelle. C’est un signal direct que le contrôle des matériaux et la qualité de la production font désormais partie de la conformité.
Pourquoi les normes de câblage basse tension continuent de se resserrer
La première conclusion : les normes de câblage basse tension sont de plus en plus strictes et la pression vient des exigences de sécurité et de fourniture d'énergie, et non de la seule bande passante.
UL444 établit la référence en matière de sécurité incendie pour les câbles de communication. Les câbles qui ne répondent pas à ses exigences d'inflammabilité peuvent augmenter le risque de propagation d'incendie dans les plénums et les colonnes montantes. TIA-568.2-D et ISO/CEI 11801 définissent les paramètres de performances électriques tels que la perte d'insertion, la perte de réflexion et NEXT. Ces paramètres protègent la transmission de données à haut débit, mais ils exposent également aux écarts de fabrication.
IEEE 802.3bt, communément appelé PoE, autorise jusqu'à 90 W par port. Un courant soutenu à ce niveau augmente la température du conducteur. Cela signifie que les fabricants de câbles doivent penser à bien plus que l’intégrité du signal ; ils doivent également gérer la génération de chaleur via la résistance des conducteurs et le comportement thermique de l'isolation. Un mauvais recuit, par exemple, augmente la résistance CC, ce qui génère plus de chaleur dans un circuit PoE.
Les normes NFPA 70 et CEI 60332-1 ajoutent des tests de propagation de la flamme et de propagation verticale de la flamme. Pour les usines, la conséquence pratique est une sélection uniforme des matériaux et une production contrôlée. Un seul lot de composé de chemise qui ne répond pas au même indice de combustion peut entraîner un rappel coûteux.
| Norme | Ce qu'il précise | Impact pratique sur la fabrication |
|---|---|---|
| UL 444 | Sécurité incendie et inflammabilité des câbles de communication | Les composés d'isolation et de gaine doivent réussir les tests de brûlure ; le contrôle des lots de matériaux est essentiel |
| TIA-568.2-D | Exigences de performances pour le câblage en cuivre à paire torsadée | La géométrie des paires et la stabilité en torsion sont essentielles ; les machines de toronnage doivent maintenir une tension constante |
| ISO/IEC 11801 | Normes génériques de câblage pour les locaux des clients | Performances électriques sur toute la gamme de fréquences ; la qualité du recuit et du toronnage affecte les résultats |
| IEEE 802.3bt | Alimentation PoE jusqu'à 90 W par port | L'échauffement des câbles doit être maîtrisé ; les choix de conducteurs et d’isolation sont importants pour un courant soutenu |
Ce que le secteur manufacturier doit contrôler
La partie la plus facile de la conformité consiste à lire la norme. Le plus dur est de produire des centaines de kilomètres de câbles qui répondent tous à ces exigences. Trois étapes de production déterminent si un câble basse tension passera.
Préparation du chef d'orchestre
La qualité du conducteur commence par la tige. Une tige de cuivre sans oxygène, étirée au bon diamètre, constitue la base. Si la tension d'étirage est instable, la tolérance du diamètre dérive. Si le recuit est incomplet, la résistance augmente. Les deux problèmes apparaissent lors du test final du câble, mais ils sont créés plus tôt dans la ligne. Pour les câbles basse tension, la résistance des conducteurs est directement liée à la quantité de chaleur produite par le câble en service.
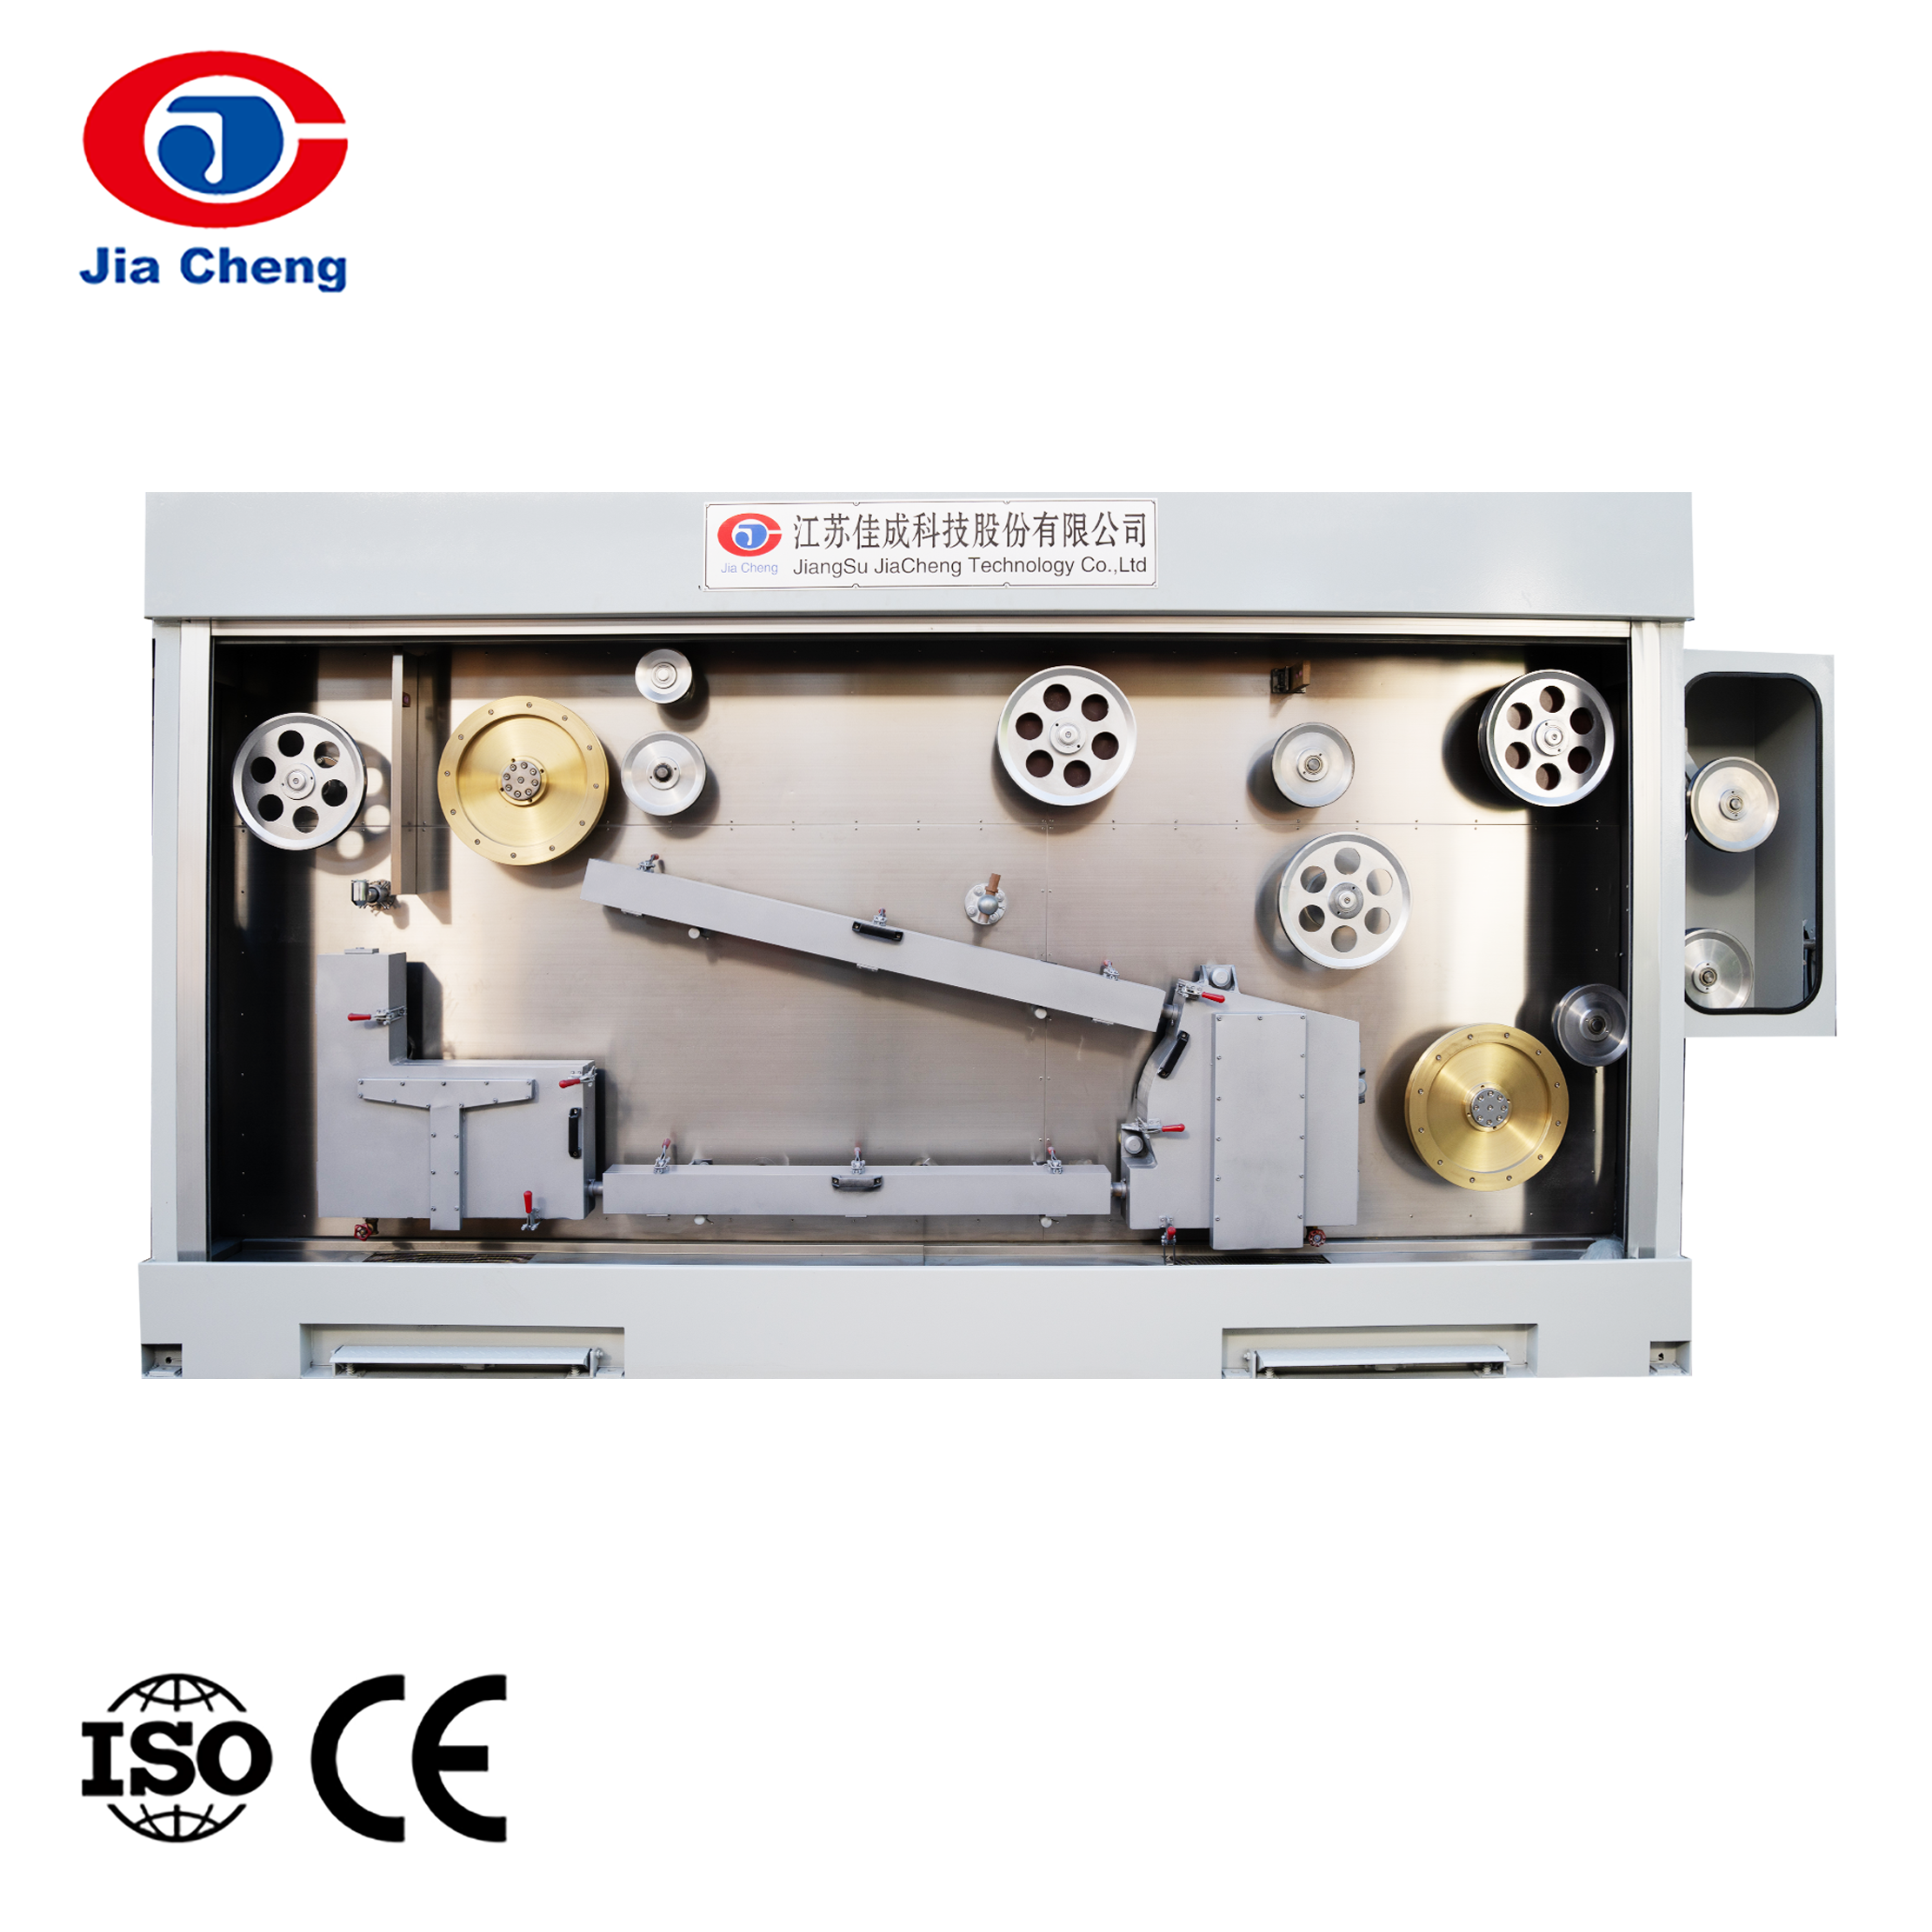
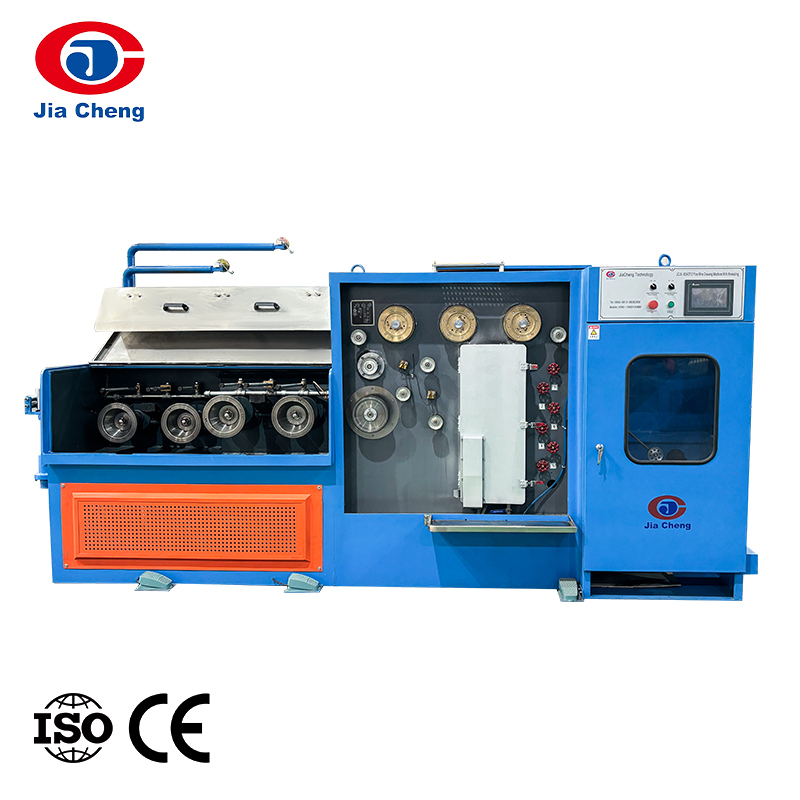
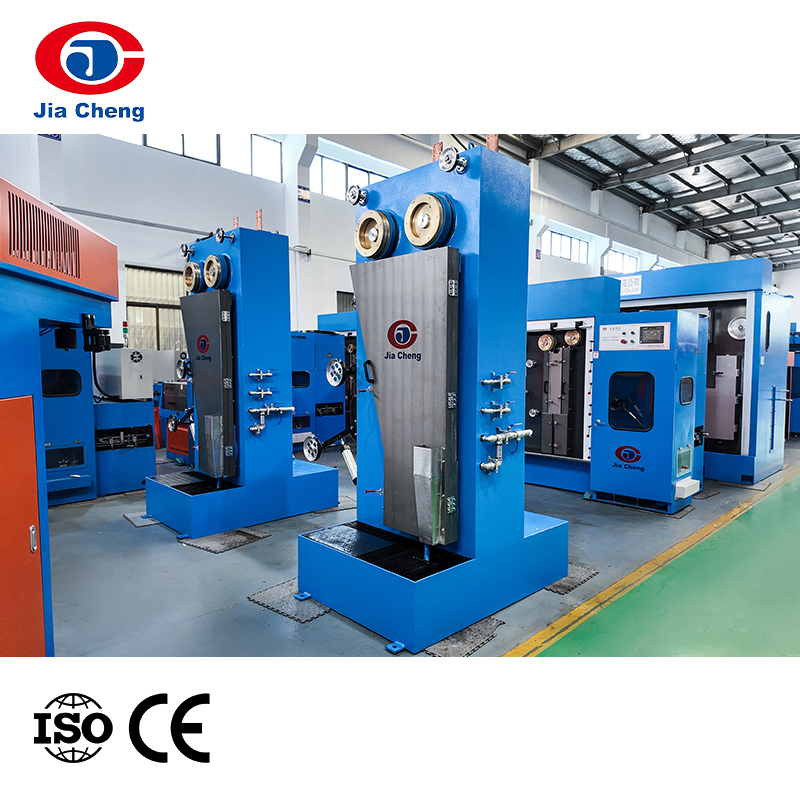 Machine de recuit en ligne pour lignes de tréfilage de fil de cuivre Cette machine recuit les conducteurs en cuivre en ligne après étirage, contrôlant ainsi la résistivité sans étape séparée. Il s’inscrit dans le contexte du maintien de la qualité des conducteurs des câbles basse tension. Voir le produit →
Une machine de recuit en ligne maintient la résistivité des conducteurs constante en appliquant de la chaleur juste après l'étirage, lorsque le cuivre est le plus exploitable. Cela évite une étape de manipulation distincte et maintient le processus continu.
Torsion et toronnage de paires
Le câble à paire torsadée dépend de la géométrie de la paire. Une paire trop lâche ou avec une longueur de pas variable échouera au NEXT et renverra les mesures de perte. La machine affecte également la compacité du faisceau, ce qui est important pour le diamètre final du câble.
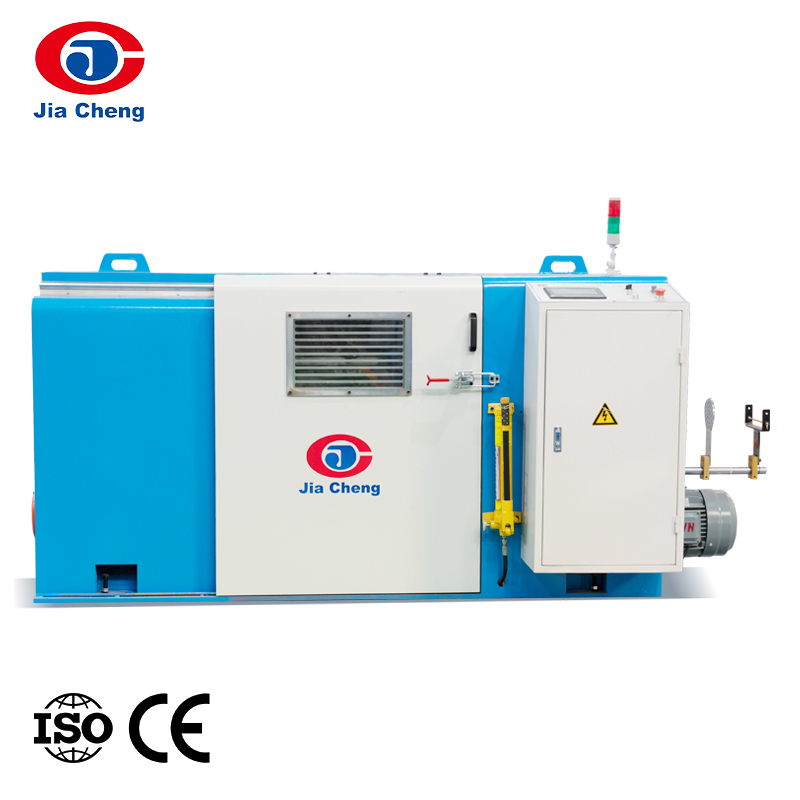
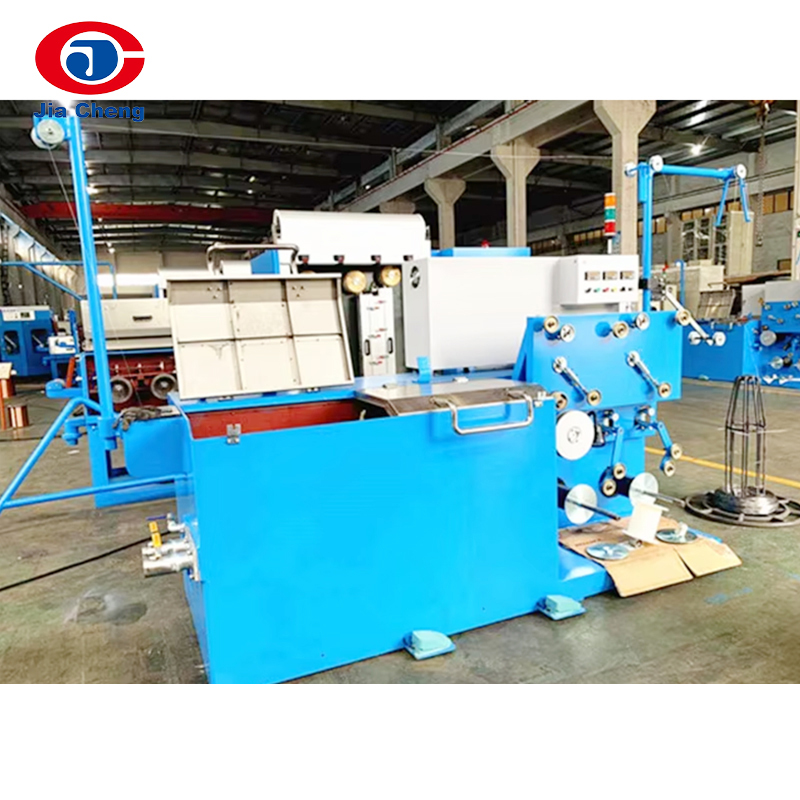
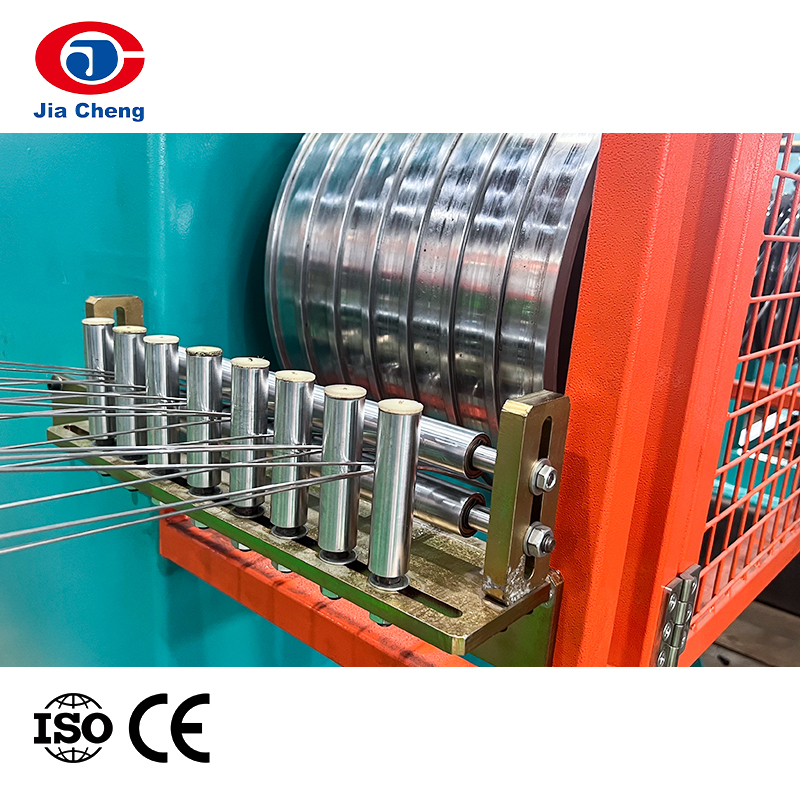 Machine de regroupement à double torsion pour câbles à paires torsadées Cela regroupe plusieurs fils avec une tension et une longueur de pas contrôlées, garantissant une géométrie de paire cohérente. Il permet d'obtenir un NEXT stable et une perte de retour pour la production de câbles à paires torsadées. Voir le produit →
Une machine de regroupement à double torsion contrôle à la fois la tension et la longueur de pas, ce qui détermine la cohérence de la géométrie des paires tout au long du cycle de production.
Extrusion d'isolant
L'extrusion d'isolant est l'endroit où les caractéristiques électriques sont finalisées. La concentricité, le diamètre et l'épaisseur de la paroi affectent tous l'impédance et la capacité. Les câbles basse tension destinés au bâtiment et à l'industrie nécessitent souvent à la fois une âme isolée et une gaine, de sorte que l'étape d'extrusion doit gérer systématiquement deux types de composés.
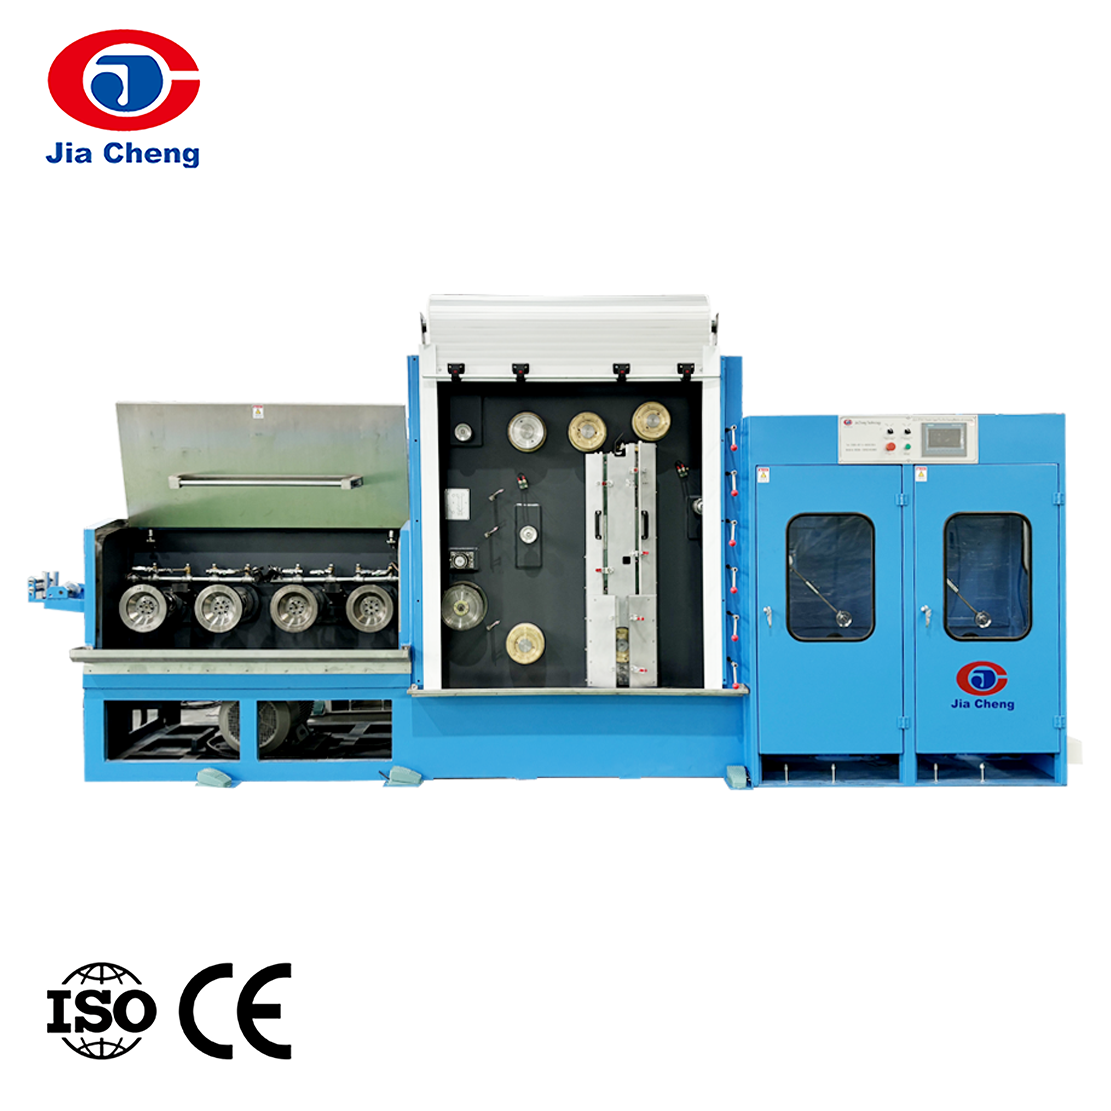
 Ligne de production d'isolation de fils à grande vitesse pour noyau et gaine Cette ligne extrude l’isolant avec un contrôle précis de la vitesse de vis et de la température, donnant une épaisseur et une concentricité uniformes. Il prend en charge les composés d'âme et de gaine pour les câbles basse tension. Voir le produit →
Une ligne de production d'isolation de fils à grande vitesse avec un contrôle strict de la vitesse des vis et de la température donne l'uniformité d'extrusion que les normes supposent.
Tests
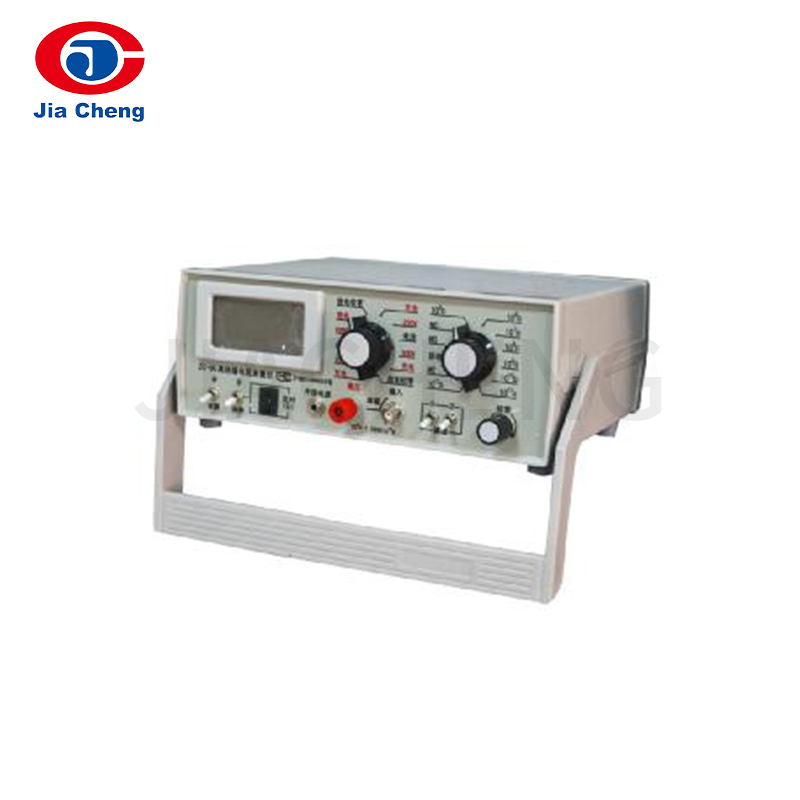
Tests is the third pillar. Cable testing equipment, including resistance bridges and high-voltage withstand testers, confirms whether the cable meets the published limits. Without in-house testing, a factory cannot know whether a production run is compliant before it ships.
Comment le choix de l'équipement affecte la conformité des câbles basse tension
Les décisions en matière d’équipement sont souvent traitées comme des décisions en matière de coûts, mais ce sont en réalité des décisions de conformité. Un câble qui échoue à un test de flamme ou à un test de performance électrique ne peut pas être vendu. Le coût d’équipement initial le plus bas peut rapidement devenir le coût de rejet de lots le plus élevé.
Lorsqu'une usine de câbles sélectionne une machine à tréfiler, le choix affecte chaque étape en aval. Un guide sur comment choisir une machine à tréfiler le fil de cuivre couvre la qualité des tiges, les plages de tailles de matrices, la capacité de refroidissement et le contrôle de la tension, chacun d'entre eux ayant un effet mesurable sur le câble fini.
Une logique similaire s’applique à l’échouage et à l’extrusion. Une machine avec un mauvais contrôle de tension gaspille du matériau, crée des paires avec une géométrie incohérente et produit des câbles qui ne peuvent pas respecter les limites TIA-568. Une machine dotée de bonnes fenêtres de processus fait le contraire : elle réduit les rebuts, améliore le rendement au premier passage et rend la conformité reproductible.
Le risque d’achat ne consiste généralement pas à acquérir une machine trop simple. Il s’agit d’obtenir une machine qui n’est pas adaptée aux types de câbles que vous envisagez de produire. Une usine qui fabrique à la fois des câbles de données et des câbles d'alimentation a besoin de différentes configurations d'extrusion, de différentes configurations de recuit et de différentes options de toronnage. Plus l’équipement peut être adapté au câble, plus le risque de non-conformité est faible.
Ce que dit le cycle de l’actualité aux fabricants de câbles
L’actualité du câblage basse tension couvre trois tendances à noter.
Premièrement, le marché est en croissance. Le marché mondial du câblage structuré était estimé à 11,6 milliards de dollars en 2022 et devrait dépasser 21,4 milliards de dollars d'ici 2029. Cette croissance provient de la construction de centres de données, de la rénovation de bâtiments intelligents et du besoin continu d'une infrastructure réseau fiable. Avec davantage de câbles nécessaires, la capacité de production devient un avantage concurrentiel.
Deuxièmement, les types de câbles demandés évoluent. Cat6A devient la norme par défaut pour les nouveaux réseaux locaux basse tension, et les réseaux fédérateurs en fibre optique sont de plus en plus requis dans la conception des bâtiments. Pour les producteurs de câbles, cela signifie qu'une plus grande partie de la chaîne de production doit gérer des tolérances électriques plus strictes. Cela signifie également que les équipements existants peuvent être poussés à la limite de leurs capacités.
Troisièmement, les acheteurs demandent de l’assurance. Qu'il s'agisse d'un matériau contrefait ou d'un échec d'installation, les acheteurs veulent la preuve que le câble a été fabriqué de manière cohérente. Cette preuve provient des enregistrements de tests et du contrôle des processus. Un fabricant capable de démontrer un processus stable a plus de chances de remporter des contrats, en particulier dans les projets où l'acheteur est responsable du maintien des performances pendant toute la durée de vie du câble.
Le câble basse tension peut ressembler à un produit simple, mais la frontière entre un lot conforme et un lot rejeté est tracée au niveau de la production. La préparation des conducteurs, le toronnage, l'extrusion de l'isolant et les tests ne sont pas des étapes facultatives de l'histoire. Ils sont l'histoire. Pour les fabricants de câbles, la prochaine étape pratique consiste à auditer les capacités de l'équipement, à confirmer que chaque étape produit des résultats reproductibles et à investir dans des machines capables de répondre à la norme sur chaque bobine. Les normes continueront de se durcir. L'atelier de production est le seul endroit où cette pression peut être satisfaite.